
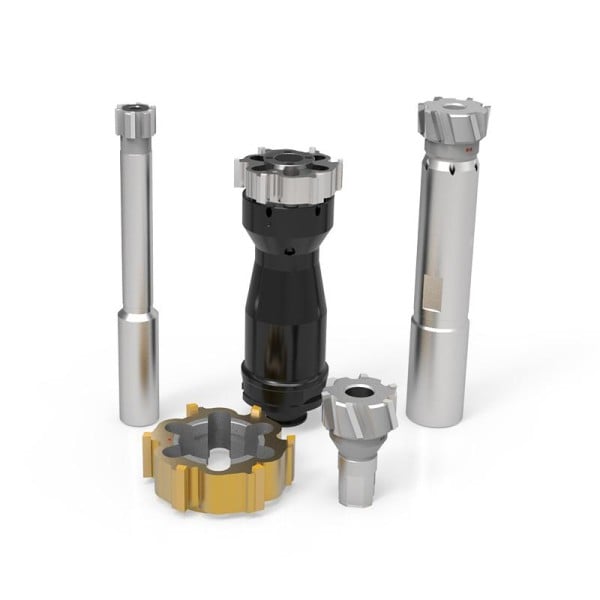


Alargador de usinagem
Aviso de segurança. A alargagem ocorre em máquinas-ferramenta rotativas sujeitas à NR-12; a definição de velocidade de corte, avanço e tolerância, além da validação metrológica do furo, deve ser conduzida por profissional habilitado (técnico ou engenheiro mecânico), sobretudo em peças de precisão.
Tipos de alargador de usinagem e onde cada um se aplica
A escolha do tipo depende do volume de peças, do diâmetro e de o furo ser padronizado ou não. Alargadores manuais servem a ajustes e manutenção pontual; os de máquina com haste cônica são a base da produção seriada no torno ou na fresadora; os ajustáveis e de expansão cobrem diâmetros fora de tabela e compensam desgaste; e os de coroa reduzem o custo de metal duro em grandes diâmetros ao usar corpo montável.
| Tipo | Fixação / haste | Norma de referência | Aplicação típica |
|---|---|---|---|
| Alargador manual | Haste cilíndrica com quadrado de aperto | DIN 206 / ISO 521 | Ajustes e manutenção, baixa quantidade |
| Alargador de máquina | Haste cônica Morse | DIN 208 / ISO 522 | Furos em série no torno ou fresadora |
| Alargador ajustável | Lâminas reguláveis | DIN 212 | Diâmetros não padronizados e reparos |
| Alargador de expansão | Corpo expansível | DIN 208 | Compensar desgaste e ajuste fino do diâmetro |
| Alargador de coroa (shell) | Montado em mandril | DIN 219 / ISO 2402 | Diâmetros grandes com economia de metal duro |
- Manual: baixa quantidade, alinhamento feito pelo operador.
- De máquina: repetibilidade e produtividade em série.
- Ajustável/expansão: diâmetros especiais e ajuste fino.
- De coroa (shell): grandes diâmetros com economia de material.
HSS, cobalto ou metal duro: como escolher o material
O aço rápido (HSS) é a opção de menor custo e cobre aço carbono em baixa produção. O aço rápido ao cobalto (HSS-Co, 5-8% de cobalto) suporta mais calor e é indicado para aço inox e ligas tenazes. O metal duro (carbide, classes ISO K10-K20) custa tipicamente de 3 a 10 vezes mais, mas entrega vida útil várias vezes maior em ferro fundido, alumínio abrasivo e séries longas — só compensa quando o volume dilui o investimento ou o material destrói a aresta de HSS. Revestimentos como TiN e TiAlN somam vida útil e permitem velocidades maiores. Para materiais não metálicos extremamente duros ou abrasivos, o alargamento cede lugar a ferramentas abrasivas como o fio diamantado para corte, fora do escopo do alargador de metal.
Tolerância H7, sobremetal e parâmetros de corte
O alargamento entrega classes IT6 a IT7 e acabamento fino, mas depende de deixar o sobremetal certo na furação anterior: como regra prática, cerca de 0,1 a 0,2 mm no diâmetro até 10 mm e 0,2 a 0,3 mm acima disso. Sobremetal insuficiente faz a ferramenta esfregar em vez de cortar, gerando polimento e desgaste; excesso provoca vibração e furo acima da medida. A velocidade de corte costuma ficar em torno de um terço da usada na furação, o avanço por volta é maior que na broca e a refrigeração deve ser abundante para estabilizar o diâmetro e evitar dilatação térmica.
Erros de especificação e modos de falha na alargagem
A maioria dos problemas nasce antes do corte: furo-guia desalinhado gera furo cônico ou fora de posição; sobremetal ou avanço errados deixam marcas e ondulação na parede; ferramenta gasta ou dilatação térmica produzem diâmetro fora de tolerância; e materiais duros alargados com HSS sem cobalto lascam o gume. Diferente de processos de conformação como a estampagem de chapas, onde o material escoa sob pressão, na alargagem o defeito vem do arranque incorreto de cavaco — por isso o diagnóstico começa pela pré-furação, pela concentricidade da fixação e pela geometria da entrada da ferramenta.
O que define o preço e o que reunir para cotar
O preço de um alargador é movido pelo material (HSS é a base, metal duro multiplica o valor), pelo diâmetro e classe de tolerância, pelo revestimento e por ser padrão ou sob medida — diâmetros especiais fora das séries DIN encarecem por exigirem retífica dedicada. A quantidade também pesa: lotes maiores diluem o custo de ferramentas de metal duro. Ao pedir orçamento, informe se o furo convive com outras operações no mesmo componente, por exemplo a usinagem de uma rosca quadrada, pois isso muda o sequenciamento e a tolerância exigida.
- Diâmetro nominal e classe de tolerância (H7, H8).
- Material e dureza da peça a ser alargada.
- Quantidade / tamanho do lote.
- Sobremetal disponível na pré-furação.
- Tipo de máquina e haste (cilíndrica ou cônica Morse).
- Revestimento desejado (TiN, TiAlN) ou sem revestimento.
- Diâmetro padrão ou especial sob medida.
O que só a Soluções Industriais entrega neste nicho
O diferencial da plataforma neste nicho é o acesso comparativo a fornecedores verificados, com indicação de quem atende a sua região e em que prazo. Os números abaixo vêm do próprio marketplace:
Para Alargador De Usinagem, a plataforma reúne 7 fornecedores verificados, presentes desde 2022, além da curadoria Amplitude Industrial. 6 atendem todo o território nacional e os demais cobrem praças regionais. Em uma única requisição, o comprador recebe cotações comparáveis de quem atende a sua região, dentro do SLA de 24 horas.
| Cobertura por praça | Fornecedores |
|---|---|
| Nacional | 6 |
| ES / MG / RJ / SP | 1 |
Perguntas frequentes
Qual a diferença entre broca e alargador?
A broca abre o furo removendo muito material, com precisão limitada. O alargador acaba esse furo já existente, retirando de 0,1 a 0,3 mm e atingindo tolerâncias apertadas como H7 e acabamento superficial fino, o que a broca sozinha não garante.
Que tolerância um alargador de usinagem atinge?
Alargadores de qualidade entregam classes IT6 a IT7, sendo o ajuste H7 o mais comum em furos que alojam buchas e pinos. A referência é a ABNT NBR ISO 286-1, que define o sistema de tolerâncias e ajustes.
Quanto de sobremetal deixar antes de alargar?
Como regra prática, deixe cerca de 0,1 a 0,2 mm no diâmetro em furos até 10 mm e 0,2 a 0,3 mm acima disso. Pouco material faz a ferramenta esfregar; excesso gera vibração e furo fora da medida.
Vale a pena um alargador de metal duro?
O metal duro custa de 3 a 10 vezes mais que o HSS, mas rende vida útil muito maior em ferro fundido, alumínio abrasivo e séries longas. Compensa quando o volume de peças dilui o investimento ou o material destrói rapidamente a aresta de aço rápido.
Alargador manual serve para produção em série?
Não é o ideal. O alargador manual (DIN 206 / ISO 521) depende do alinhamento feito pela mão do operador e é indicado para ajustes e manutenção. Para série, use alargadores de máquina de haste cônica (DIN 208 / ISO 522), que garantem repetibilidade.
Dá para alargar aço inox?
Sim, mas prefira alargador de aço rápido ao cobalto (HSS-Co) ou metal duro, com refrigeração abundante e velocidade de corte reduzida. O inox encrua facilmente, e um HSS comum tende a lascar o gume ou gerar acabamento ruim.
Como escolher a haste do alargador?
A haste precisa casar com a fixação da máquina: cilíndrica para pinças e mandris, ou cônica Morse conforme ISO 296 para acoplar direto no fuso. Informar o cone da máquina evita adaptadores desnecessários e perda de concentricidade.
Solicitar orçamento gratuito
Para obter cotações comparativas de alargador de usinagem, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Ferramentas de Corte da Soluções Industriais. Última revisão: 12 de julho de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: DIN 206, DIN 208, DIN 212, DIN 219, ISO 521, ISO 522, ISO 2402, ISO 296, ABNT NBR ISO 286-1, NR-12.