
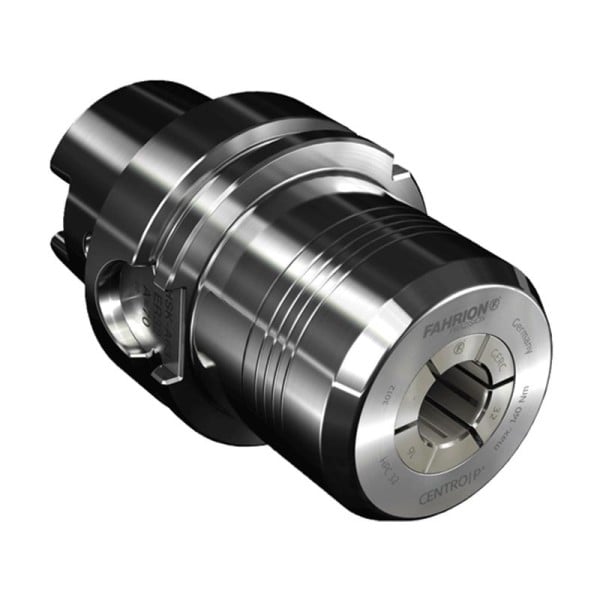

Mandril porta ferramenta
Aviso de segurança. A fixação e o balanceamento do mandril influenciam o risco de projeção de ferramenta em alta rotação, tema tratado pela NR-12. A seleção, o balanceamento (ISO 1940-1) e a validação de compatibilidade de cone e pull stud devem ser feitos com apoio de profissional habilitado em ferramentaria ou engenharia de manufatura.
Tipos de interface de cone e como identificar o do seu spindle
Antes do sistema de fixação, o mandril precisa encaixar no eixo-árvore da máquina. Os padrões mais comuns no Brasil são o cone íngreme 7:24 (steep taper) nas normas DIN 69871 e ISO 7388-1, presente em fresadoras e centros de usinagem nos tamanhos ISO 30, 40 e 50; o sistema HSK (DIN 69893 / ISO 12164), de contato simultâneo cônico e frontal, indicado para altíssima rotação; e o cone Morse, de baixo custo, típico de furadeiras. Identificar o padrão exato do spindle — incluindo tipo de tração (pull stud/retention knob) — é o primeiro filtro de compatibilidade.
| Interface | Norma de referência | Característica | Aplicação recomendada |
|---|---|---|---|
| Cone 7:24 ISO 40/50 | DIN 69871 / ISO 7388-1 | Cone íngreme, contato só cônico | Fresadoras e centros de usinagem convencionais |
| BT (flange japonês) | JIS B 6339 / MAS 403 | Cone 7:24 com flange BT | Centros de usinagem de origem asiática |
| HSK-A / HSK-E | DIN 69893 / ISO 12164 | Contato cônico + frontal, oco | Alta rotação e usinagem de precisão |
| Cone Morse | Cone Morse (haste cônica) | Auto-travante, baixo custo | Furadeiras de coluna e bancada |
Pinça ER, hidráulico ou térmico: qual sistema de fixação escolher
O sistema que prende a ferramenta define concentricidade, torque e custo. O porta-pinça ER (DIN 6499) é o mais versátil e barato, aceita uma faixa de diâmetros com jogos de pinças e entrega runout típico na casa dos centésimos de milímetro — ideal para uso geral. O mandril hidráulico prende por expansão de uma câmara de óleo, oferece runout muito baixo, amortece vibração e permite troca rápida, a um custo intermediário a alto. O mandril térmico (termocontração) atinge a melhor concentricidade e rigidez, mas exige forno de indução para montar e desmontar a ferramenta a quente, o que só compensa em produção de alta exigência. Para transmissão de torque elevado com fresas de topo, o mandril Weldon, de haste plana travada por parafuso, ainda é referência. Vale não confundir esse universo de usinagem com o eixo expansivo usado para fixar bobinas em máquinas de rebobinamento, que resolve outro problema.
- Pinça ER (DIN 6499): menor custo, maior flexibilidade de diâmetros, runout moderado.
- Hidráulico: baixo runout, absorve vibração, ótimo para acabamento e troca frequente.
- Térmico: melhor concentricidade e rigidez, exige forno de indução e ferramentas de haste calibrada.
- Weldon: máxima transmissão de torque em fresas de topo, porém runout limitado pelo parafuso lateral.
Concentricidade, balanceamento e RPM: o que realmente define desempenho
Dois números separam um mandril adequado de um problema silencioso: o runout (TIR) e o grau de balanceamento. Runout alto joga toda a carga de corte em uma aresta da ferramenta, acelera o desgaste e piora o acabamento; para trabalhos finos, exige-se fixação com poucos micrometros de excentricidade. Já o balanceamento importa em rotação: acima de faixas de 8.000 rpm, um mandril fora do grau de qualidade da ISO 1940-1 (comumente G2.5) gera vibração que reduz vida de rolamentos do spindle e de ferramenta. Cada mandril tem também uma rotação máxima admissível de projeto, que nunca deve ser ultrapassada. Ao cotar, peça a especificação de runout e o grau de balanceamento — e não apenas a interface.
Modos de falha e erros comuns de especificação
A maioria dos problemas não é defeito de fabricação, e sim seleção errada. Os mais frequentes: comprar a interface certa mas o pull stud (retention knob) incompatível com o mecanismo de tração do spindle, impedindo a troca automática; usar mandril sem balanceamento adequado em alta rotação, gerando marcas de vibração (chatter) no acabamento; subestimar o torque de aperto da porca da pinça, causando escorregamento e arrancamento da ferramenta; e escolher pinça ER para operação que pedia rigidez de mandril térmico, resultando em vida curta de ferramenta. Ambientes de furação profunda ainda exigem refrigeração interna (through coolant), que precisa ser pedida explicitamente no orçamento.
- Pull stud incompatível com o sistema de tração do eixo-árvore.
- Rotação acima do RPM máximo ou sem balanceamento ISO 1940-1.
- Torque de aperto insuficiente na porca da pinça → escorregamento.
- Sistema de fixação subdimensionado para a rigidez exigida pela operação.
O que define o preço e checklist para cotar com fornecedores
O preço de um mandril porta-ferramenta é movido pela interface (HSK e cones grandes ISO 50 custam mais que ISO 40), pela classe de concentricidade garantida, pelo sistema de fixação (térmico e hidráulico acima da pinça ER), pela presença de balanceamento certificado e de refrigeração interna, e pelo volume/lote. Em vez de cravar valor, reúna os dados abaixo antes de solicitar orçamento a vários fornecedores de ferramentaria — isso qualifica a cotação e evita comprar peça incompatível.
- Interface do spindle (ISO 40/50, BT, HSK-A/E ou cone Morse) e tipo de pull stud.
- Sistema de fixação desejado e faixa de diâmetro da haste da ferramenta.
- Runout (TIR) máximo admissível para a operação.
- Rotação de trabalho e grau de balanceamento exigido (ISO 1940-1).
- Necessidade de refrigeração interna (through coolant).
- Quantidade e prazo de entrega.
O que só a Soluções Industriais entrega neste nicho
- Comparação de runout garantido por sistema de fixação (pinça ER x hidráulico x térmico) que catálogos raramente tabelam.
- Cruzamento entre interface de cone (DIN 69871, HSK, cone Morse) e o spindle real da máquina do comprador.
- Alerta sobre balanceamento ISO 1940-1 grau G2.5 acima de 8.000 rpm, ignorado em ofertas de varejo.
- Fatores de preço reais: interface, classe de concentricidade, refrigeração interna e balanceamento embutido.
- Checklist de cotação com o cone, o diâmetro da haste, a rotação e o pull stud correto para não comprar peça incompatível.
- Distinção entre mandril de usinagem e eixos expansivos de rebobinamento, que costumam ser confundidos na busca.
- Cotação simultânea com vários fornecedores B2B de ferramentaria numa só busca, em vez de brochura de um fabricante.
Perguntas frequentes
Como saber qual cone do mandril é compatível com minha máquina?
Identifique o padrão do eixo-árvore (spindle): cone íngreme 7:24 nas normas DIN 69871/ISO 7388-1 (ISO 30/40/50), flange BT ou sistema HSK (DIN 69893/ISO 12164). Confirme também o pull stud/retention knob, pois o mesmo cone pode ter mecanismos de tração diferentes.
Qual a diferença entre pinça ER, mandril hidráulico e térmico?
A pinça ER (DIN 6499) é econômica e versátil, com runout moderado. O hidráulico prende por óleo pressurizado, com baixo runout e amortecimento de vibração. O térmico entrega a melhor concentricidade e rigidez, mas exige forno de indução para montar/desmontar a ferramenta a quente.
Mandril porta-ferramenta precisa ser balanceado?
Sim, quando opera em alta rotação. Acima de faixas em torno de 8.000 rpm, recomenda-se balanceamento conforme a ISO 1940-1, tipicamente grau G2.5, para evitar vibração que degrada acabamento, rolamentos do spindle e a própria ferramenta.
O que é runout e por que ele importa?
Runout (TIR) é a excentricidade da ferramenta montada no mandril. Valores altos concentram o corte em uma aresta, pioram o acabamento e reduzem a vida da ferramenta. Para trabalhos de precisão, especifique o runout máximo admissível já na cotação.
O que é o pull stud e por que ele causa incompatibilidade?
É o parafuso de tração (retention knob) que o mecanismo do spindle agarra para prender o mandril. Mesmo com o cone correto, um pull stud de rosca, ângulo ou comprimento errado impede a fixação e a troca automática de ferramenta, sendo um erro comum de compra.
Preciso de mandril com refrigeração interna?
Depende da operação. Furação profunda e usinagem de materiais difíceis se beneficiam da refrigeração interna (through coolant), que leva fluido pelo centro do mandril até a aresta de corte. Esse recurso precisa ser pedido explicitamente, pois altera o modelo e o preço.
Quais dados devo reunir antes de pedir orçamento?
Reúna a interface do spindle e o pull stud, o sistema de fixação desejado, a faixa de diâmetro da haste, o runout máximo, a rotação de trabalho com o grau de balanceamento e a necessidade de refrigeração interna, além de quantidade e prazo. Isso qualifica a cotação com vários fornecedores.
O que move o preço de um mandril porta-ferramenta?
Interface (HSK e cones ISO 50 custam mais que ISO 40), sistema de fixação (térmico e hidráulico acima da pinça ER), classe de concentricidade garantida, balanceamento certificado, refrigeração interna e volume do pedido. Por isso comparar fornecedores numa só busca ajuda a economizar.
Solicitar orçamento gratuito
Para obter cotações comparativas de mandril porta ferramenta, informe a especificação técnica completa, o volume estimado, o prazo de entrega aceitável e a região. Em até 24 horas você recebe propostas alinhadas ao perfil técnico e comercial da sua operação. O serviço da Soluções Industriais é gratuito para o comprador e dá acesso direto a mais de 50 mil fornecedores cadastrados no marketplace, com possibilidade de comparar múltiplas opções em poucos cliques.
Página revisada pela equipe técnica de Máquinas e Equipamentos da Soluções Industriais. Última revisão: 13 de julho de 2026. Conteúdo elaborado com base nas normas técnicas brasileiras vigentes e em referências de fabricantes homologados no marketplace.
Soluções Industriais — marketplace B2B ativo desde 2014, com mais de 50 mil fornecedores, 250 mil produtos e 3 milhões de negócios intermediados. Operado por DSW Soluções Digitais LTDA, CNPJ 14.777.835/0001-67.
Fontes técnicas citadas: DIN 69871, ISO 7388-1, DIN 69893, ISO 12164, DIN 6499, ISO 1940-1, NR-12.